Voor een ingenieur die verbindingen specificeert, een inkoopmanager die lagerkooien inkoopt, of een productontwerper die de warmteafvoer optimaliseert, vertegenwoordigen koperen stansonderdelen vaak een convergentie van prestaties en maakbaarheid die maar weinig andere typen componenten kunnen evenaren. De uitdaging is niet of koper kan worden gestempeld, maar hoe je de juiste legering selecteert, toleranties definieert die kosten en functionaliteit in evenwicht brengen, en leveranciers de juiste vragen stelt voordat het eerste gereedschap wordt gesneden.
Wat zijn koperstempelonderdelen?
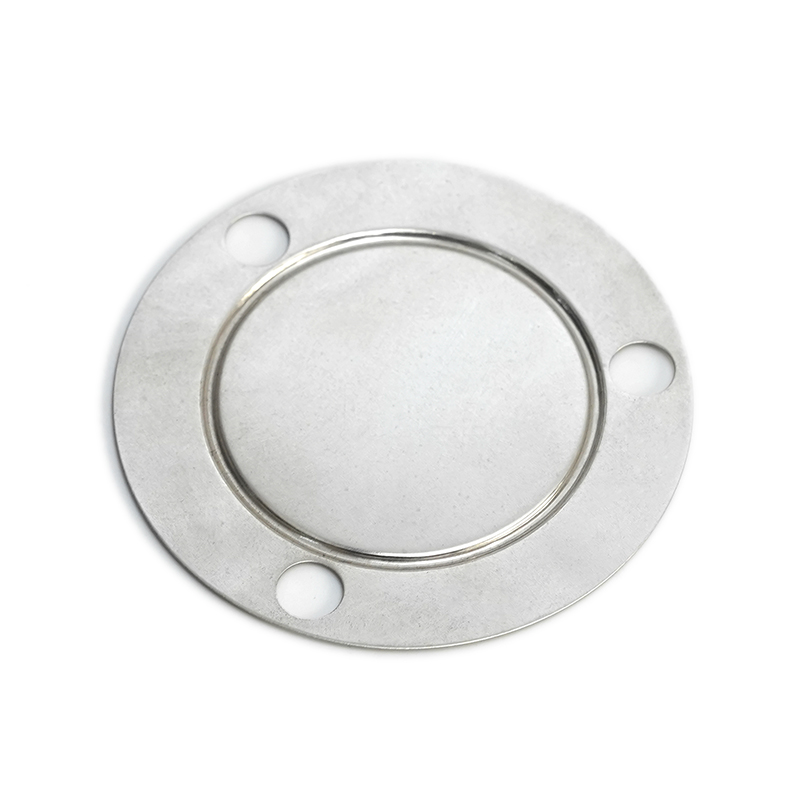
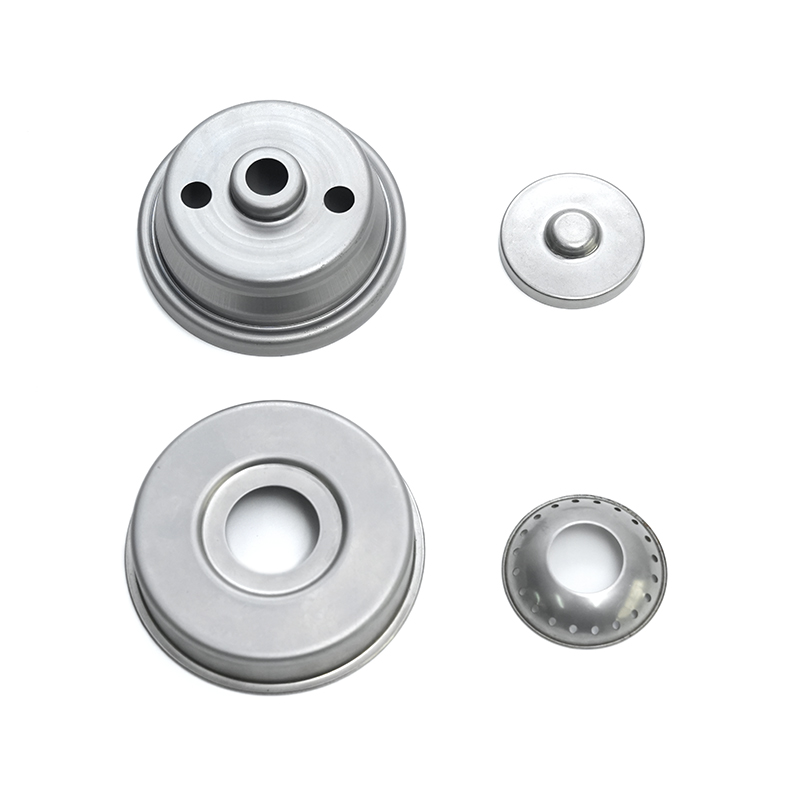
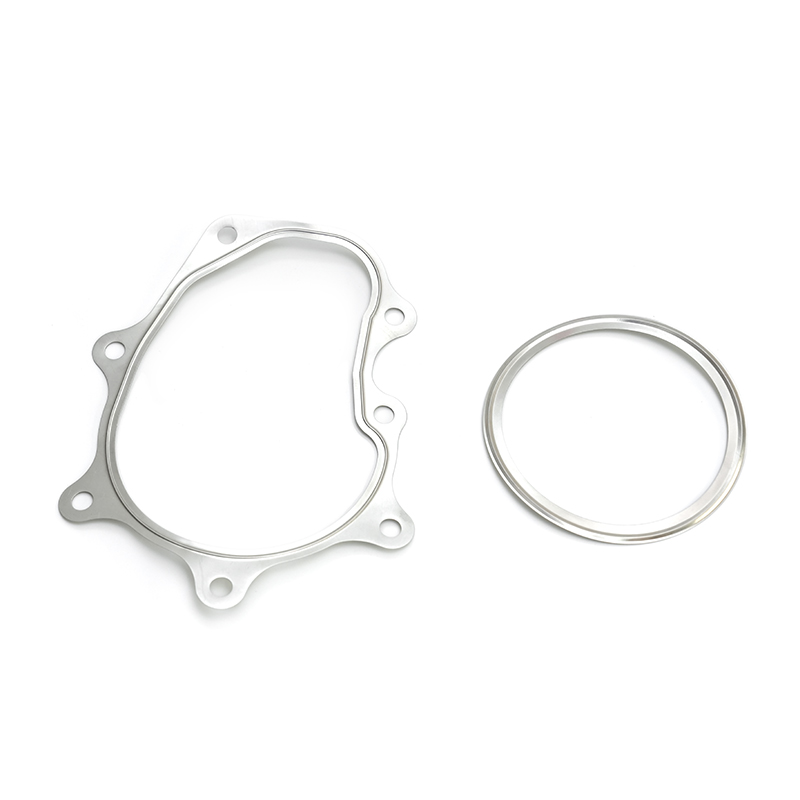
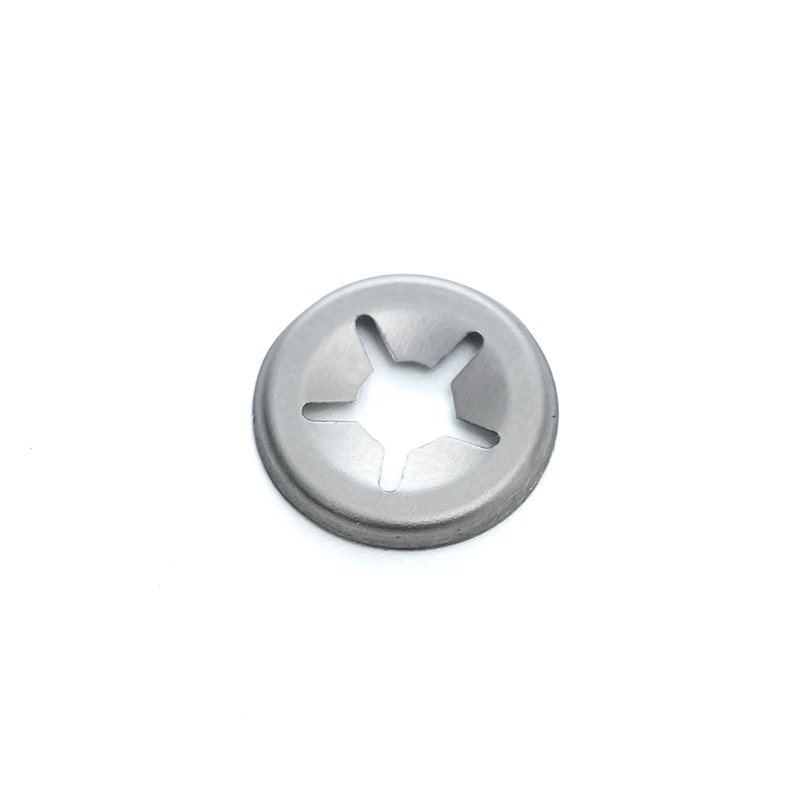
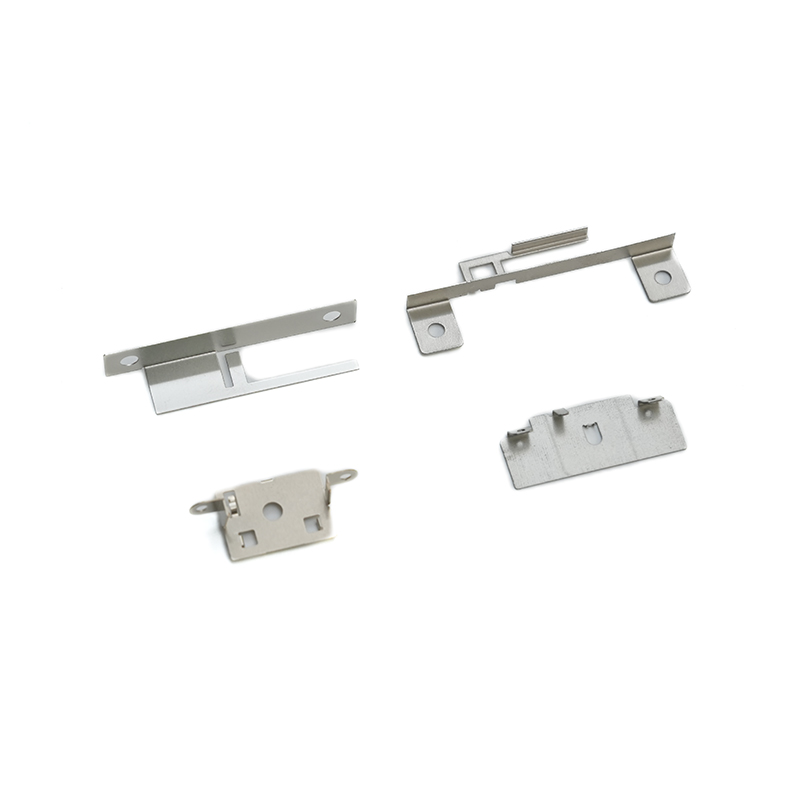
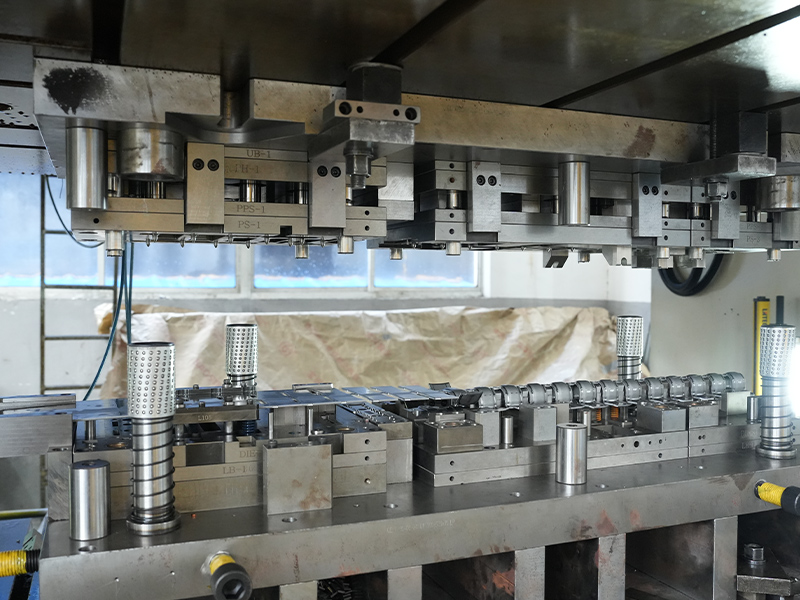
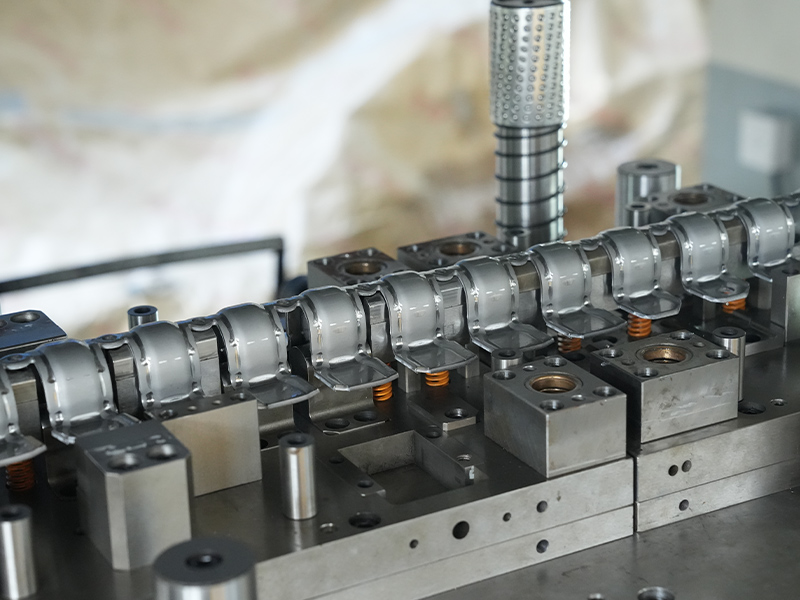
Koperen stempelonderdelen zijn metalen precisiecomponenten die worden geproduceerd door strippen van koper of een koperlegering door een progressieve of samengestelde stempelmatrijs te voeren onder een hoog tonnage. De strook wordt in een reeks stations gestanst, doorboord, gebogen, getrokken en bedacht, vaak met snelheden van meer dan 200 slagen per minuut. Het resultaat is een netvormig onderdeel dat voldoet aan strenge maateisen met minimale secundaire verwerking, wat cruciaal is in elektrische, automobiel- en industriële toepassingen met grote volumes.
Procesoverzicht
Het productieproces begint met koperstrips, doorgaans tussen 0,05 mm en 3,0 mm dik, die van een rol in een pers worden gevoerd. Een progressieve dobbelsteen voert meerdere bewerkingen uit in één enkele slag. Het continue karakter van het proces maakt consistente herhaalbaarheid van onderdeel tot onderdeel mogelijk en ondersteunt jaarlijkse volumes van 100.000 tot tientallen miljoenen stuks. Belangrijke stappen zijn onder meer het uitvoeren van een nauwkeurige uitlijning, het stansen van het buitenprofiel, het vormen van kenmerken zoals radii of reliëfs en het scheiden van het voltooide onderdeel van de drager. Geavanceerde tools integreren in-die detectie- en visiesystemen om afwijkingen in realtime op te sporen.
Waarom kiezen voor koper?
De elektrische geleidbaarheid van koper (tot 100% IACS voor zuivere kwaliteiten) maakt het tot het materiaal bij uitstek voor stroomvoerende componenten. De thermische geleidbaarheid, ongeveer 20 keer die van roestvrij staal, trekt warmte weg van gevoelige knooppunten in voedingsmodules en LED-assemblages. Bovendien biedt koper in veel binnenomgevingen een natuurlijke corrosieweerstand zonder de noodzaak van beschermende beplating, en de hoge ductiliteit maakt het mogelijk complexe vormen te vormen die minder kneedbare materialen zouden kraken. Vergeleken met aluminium elimineren koperen stansonderdelen het risico op galvanische corrosie wanneer ze worden gecombineerd met koperen geleiders en verminderen ze de uitval van aansluitingen gedurende de levenscyclus van het product.
Het kiezen van de juiste koperlegering
Het selecteren van een legering is de meest consequente beslissing in het specificatieproces. Elektrische, mechanische, thermische en economische factoren moeten worden afgewogen tegen de beoogde werkomgeving. De drie meest gestempelde koperfamilies – puur koper, messing en fosforbrons – hebben elk een duidelijk compromisprofiel.
Zuiver koper, messing, fosforbrons
| Legering | Geleidbaarheid (%IACS) | Typische UTS (MPa) | Ductiliteit | Primair voordeel |
|---|---|---|---|---|
| C11000 (ETP-koper) | 100 | 220–310 | Uitstekend | Hoogste elektrische/thermische geleidbaarheid |
| C26000 (patroon messing) | 28 | 310–580 | Goed | Bewerkbaarheid en kostenevenwicht |
| C51000 (fosforbrons) | 15 | 470–690 | Matig | Vermoeiingsweerstand en veereigenschappen |
Zuiver koper (C11000) is ongeëvenaard voor stroomrails, stroomdistributiecontacten en koellichamen waar minimale spanningsval of maximale thermische overdracht vereist is. De lage vloeigrens beperkt echter het gebruik ervan in veerbelaste contacten. Messing (C26000) biedt een gunstige balans tussen sterkte, corrosieweerstand en lagere grondstofkosten, waardoor het ideaal is voor connectoren, terminals en decoratieve industriële fittingen. Fosforbrons (C51000) biedt de beste combinatie van veereigenschappen en levensduur, waar jaarlijks op wordt vertrouwd in miljarden elektrische contactveren en EMI-afschermende vingers. Het vermogen van deze legering om de contactkracht gedurende duizenden paringscycli te behouden, maakt het onmisbaar in connectoren en relaisvoeten.
Materiaalselectiefactoren
Naast geleidbaarheid en sterkte moet de selectiematrix ook vervormbaarheid (beperkingen van de R/t-verhouding), weerstand tegen spanningsrelaxatie bij verhoogde temperaturen en compatibiliteit met daaropvolgende galvaniserings- of lasprocessen omvatten. Voor een CPU-koellichaam domineren de thermische diffusiteit en het soldeergemak; voor een lagerkooi hebben vermoeiingssterkte onder cyclische belasting en oliecompatibiliteit prioriteit. Door te beginnen met de dominante faalwijze in de toepassing – elektrische oververhitting, mechanische breuk of corrosie – wordt het legeringsveld snel kleiner en wordt overspecificatie voorkomen die de materiaalkosten opdrijft.
Ontwerp- en productieoverwegingen
Zelfs een optimale legeringskeuze zal geen rendement en kwaliteit opleveren als de onderdeelgeometrie de fundamentele kenmerken van plaatvervorming negeert. Vroegtijdige samenwerking tussen de ontwerpingenieur en de stempelleverancier kan de doorlooptijd van de gereedschappen verkorten en kostbare veldfouten voorkomen.
Buigradius en terugvering
Een minimale binnenbuigradius van één materiaaldikte is een veilig uitgangspunt voor de meeste koperlegeringen, maar kleinere radiussen zijn haalbaar in gegloeide materialen met de korrelrichting gunstig georiënteerd. Terugvering – het elastische herstel dat ervoor zorgt dat de gebogen hoek opengaat nadat de pons zich heeft teruggetrokken – moet worden gecompenseerd in de gereedschapsgeometrie. Koperlegeringen vertonen doorgaans minder terugvering dan roestvrij staal, maar fosforbrons kan, afhankelijk van de temperatuur, buighoeken van 2° tot 6° vereisen. Voorspelling van terugvering met behulp van eindige-elementensimulatie vermindert try-out-iteraties en zorgt voor dimensionale stabiliteit over het hele spoellot.
Toleranties en precisiecontrole
Progressief stempelen kan routinematig maattoleranties van ± 0,05 mm op kritische kenmerken aanhouden, waarbij strengere limieten haalbaar zijn via in-die munt- of scheerstations. De vereisten voor gatgrootte, steekafstand en vlakheid moeten worden beoordeeld aan de hand van industrienormen zoals ISO 2768. Voor dunwandige koperen lagerkooien bijvoorbeeld bepaalt het handhaven van een consistente wanddikte en concentriciteit binnen 10 µm de dynamische balans en het geluidsniveau van de kooi in precisiemotortoepassingen. Een leverancier met een intern gereedschapsontwerp en CNC-slijpmogelijkheden is beter gepositioneerd om microtoleranties aan te houden bij miljoenen slagen.
Oppervlakteafwerking en nabehandeling
Veel koperstempels worden in de vorm gebruikt, waarbij ze vertrouwen op de natuurlijke corrosieweerstand. Wanneer extra bescherming of soldeerbaarheid vereist is, worden gegalvaniseerde tin-, zilver- of nikkelafwerkingen aangebracht met behulp van selectieve of algemene galvaniseringsprocessen. Passiveringsbehandelingen en anti-aanslagcoatings zijn gebruikelijk voor messingcomponenten die bestemd zijn voor zichtbare of ruwe omgevingen. De stempelleverancier moet de adhesie van de plaat valideren door middel van thermische schoktests en de laagdikte in microsecties meten.
Typische toepassingen van koperstempelonderdelen
De veelzijdigheid van componenten van gestempeld koper komt tot uiting in hun aanwezigheid in allerlei sectoren, van chipverbindingen op nanometerschaal tot zware industriële schakelapparatuur. De volgende voorbeelden vertegenwoordigen hoogwaardige toepassingen waarbij de eigenschappen van koper rechtstreeks de productprestaties mogelijk maken.
Elektrische en elektronische componenten
Ruim 60% van het koperverbruik in gestempelde vorm komt terecht in de elektriciteitsdistributie en elektronische interconnectie. Er worden jaarlijks miljarden aansluitklemmen, zekeringklemmen, aardingsbanden en EMI/RFI-schermen geproduceerd. Fosforbrons gestempelde contacten vormen de ruggengraat van modulaire connectoren en smartcardlezers, waarbij consistente insteekkracht en betrouwbaarheid op lange termijn niet onderhandelbaar zijn.
Auto- en industriële lagers
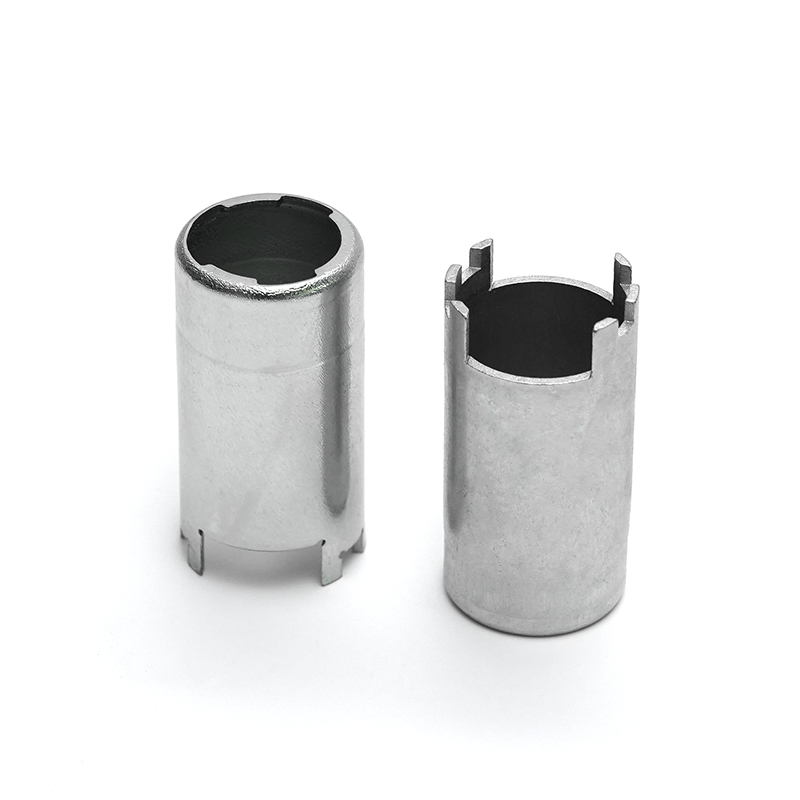
Stempels van koperlegeringen spelen een cruciale maar vaak onzichtbare rol in roterende apparatuur. Dunwandige koperen lagerkooien houden de rolelementen vast in de lagers van hogesnelheidsmotoren, waardoor een laag gewicht wordt gecombineerd met uitstekende smeermiddelcompatibiliteit. Messing lagerstofkappen en afdichtingshouders beschermen tegen vervuiling terwijl de nauwkeurige axiale locatie behouden blijft. Deze componenten moeten bestand zijn tegen centrifugale krachten, thermische cycli van -40 °C tot 150 °C en miljoenen rotatiecycli zonder vervorming.
Thermische beheeroplossingen
Van CPU-koelribben tot voedingshalfgeleiderbasisplaten: gestempelde koperen onderdelen zorgen voor het thermische pad dat nodig is om de verbindingstemperaturen binnen veilige bedrijfslimieten te houden. Geschaafde of gestempelde koperen lamellen bieden een groot oppervlak en een lage drukval aan de luchtzijde, wat van cruciaal belang is bij het koelen van servers. De mogelijkheid om ingewikkelde vingeometrieën te stempelen en deze vervolgens op warmtepijpen te solderen of hard te solderen, demonstreert de reeks complementaire processen die een competente stempelleverancier kan coördineren.
Koperstempelonderdelen aanschaffen: een checklist voor kopers
Een goed voorbereid offerteaanvraagpakket versnelt de nauwkeurigheid van offertes en onthult de technische diepgang van een leverancier voordat investeringen in gereedschap worden gedaan. In de volgende paragrafen wordt beschreven welke informatie u moet verzamelen en hoe u de productiecompetentie kunt beoordelen.
Wat u moet voorbereiden voordat u een offerte aanvraagt
- Gedetailleerde 2D-tekening en 3D CAD-model: Vermeld alle kritische afmetingen, toleranties en referentiepunten.
- Materiaalspecificatie: Legeringskwaliteit, temper (bijv. H02, H04) en eventuele certificeringen van voorkeursleveranciers.
- Jaarlijks volume en leveringsfrequentie: Kwantificeer of het onderdeel een artikel met een constante oplage is of een piek op projectbasis.
- Eis aan oppervlakteafwerking: Specificeer of blank koper acceptabel is of dat er limieten voor galvanisering, passivatie of reinigingsresiduen van toepassing zijn.
- Applicatieomgeving: Het bereik van de bedrijfstemperatuur, blootstelling aan chemicaliën en materialen van de bijpassende onderdelen brengen latente risico's aan het licht die de materiaal- en plateringskeuzes beïnvloeden.
Kwaliteitscontrole en certificeringen
Een competente leverancier van koperstempels zal statistische procesbeheersing demonstreren door middel van procescapaciteitsindices (Cpk ≥ 1,33 voor kritische kenmerken) en een ISO 9001-gecertificeerd kwaliteitsmanagementsysteem onderhouden. Voor veiligheidscomponenten van automobielkwaliteit voegt de IATF 16949-certificering een extra laag van defectpreventie en traceerbaarheid toe. Inkomende materiaalcertificaten moeten overeenstemming met ASTM B152 of gelijkwaardig aantonen, en traceerbaarheid van partijen terug naar de fabriek is standaard verwachting. Eerste artikelinspectierapporten met volledige dimensionale lay-out, geleidbaarheidsmetingen en micrografische dwarsdoorsnede van gestempelde randen bieden objectief bewijs van de volwassenheid van het proces.
Evaluatie van de capaciteiten van leveranciers
Beoordeel naast de prijs per stuk ook de omvang van het interne ontwerp en de productie van gereedschappen, het tonnagebereik van de pers (doorgaans 25 tot 400 ton voor koperstansen) en secundaire bewerkingen zoals tappen, klinken of geautomatiseerde optische inspectie. Een leverancier die zijn eigen progressieve matrijzen ontwerpt en een database met gereedschapsgeschiedenis bijhoudt, kan sneller reageren op ontwerpwijzigingen en proactief gereedschapsonderhoud plannen. Zoek naar gedocumenteerde ervaring met het produceren van dunwandige koperen lagerkooien, ingewikkelde koelvinnen of doorlopende contactstrips van fosforbrons - deze toepassingen vereisen diepgaande materiaalkennis en procescontrole die bij generieke stempelhuizen ontbreekt.
Nauwkeurig koperstempelen bevindt zich op het snijvlak van materiaalkunde, gereedschapstechniek en economie van volumeproductie. Door de specificatie te verankeren aan de dominante functionele eis en leveranciers vroegtijdig gedetailleerde procesvragen te stellen, kunnen engineering- en inkoopteams componenten veiligstellen die voldoen aan de prestatiedoelen zonder verborgen kostenpremies. De beste koperstempelresultaten komen voort uit ontwerp-productiepartnerschappen waarbij de materiaal- en gereedschapsexpertise van de leverancier vanaf de conceptfase wordt ingeschakeld.