简体中文
NIEUWS
Thuis / Nieuws / Industrnieuws / Progressief matrijsontwerp: proces, stripindeling, toleranties en gereedschapskosten

Een ingenieur stuurt een onderdeelafdruk voor een roestvrijstalen beugel die naast een turbocompressor in een nieuw voertuigplatform zal worden geplaatst. Het verwachte volume bedraagt 400.000 stuks per jaar, en één montagegat moet een tolerantie van /-0,05 mm hebben. Binnen enkele dagen antwoordt de gereedschapsleverancier met een striplay-out die laat zien hoe spoelmateriaal wordt doorboord, bijgesneden, gevormd en afgesneden tot de voltooide beugel met ongeveer 250 slagen per minuut. Dat antwoord is waar het progressieve matrijsontwerp zijn geld verdient of problemen begint te veroorzaken.
Progressief matrijsontwerp is de opstelling van meerdere stempelbewerkingen op één enkele matrijsset, zodat elke persslag een compleet onderdeel oplevert. Het verdient bijzondere aandacht omdat de lay-out van de matrijs de kwaliteit bepaalt van elk onderdeel dat gedurende de levensduur van het gereedschap wordt geproduceerd, de kosten van het gereedschap zelf en de doorlooptijd tussen bestelling en productie.
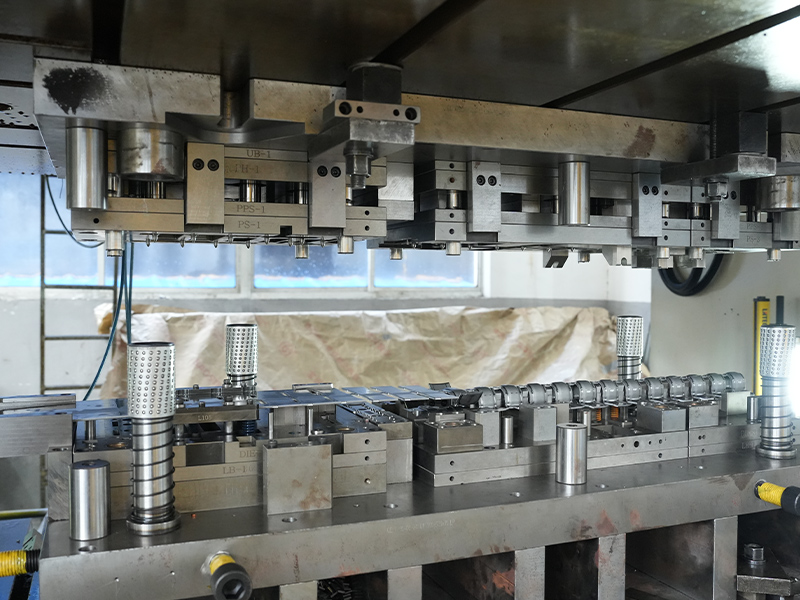
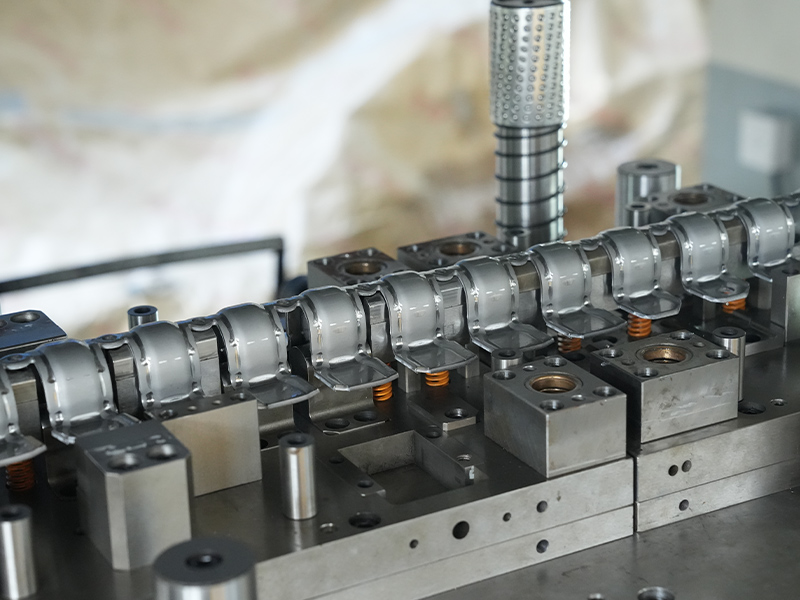
Een progressieve matrijs werkt op een doorlopende strook metaal. Bij elke persslag beweegt de strip zich over een vaste afstand voort, de zogenaamde steek- of invoerlengte. Op elk station vindt één bewerking plaats: er wordt een proefgat geboord, een contour wordt bijgesneden, een flens wordt gebogen, een kom wordt getekend of een kenmerk wordt in reliëf gemaakt. Bij het eindstation wordt het voltooide onderdeel gescheiden van de draagstrip die het door de matrijs heeft gevoerd.
De belangrijkste elementen van een progressief matrijsontwerp zijn:
De volgorde en het dragerontwerp zijn geen details. Ze vormen de ruggengraat van het hele proces, omdat elk stroomafwaarts station afhankelijk is van het materiaal dat in de juiste vorm op de juiste positie arriveert.
Progressief matrijsontwerp volgt een herhaalbare workflow. Het overslaan van een stap blijkt meestal later als een probleem op de pers.
De stripindeling is de belangrijkste stap. Een slechte lay-out met een onstabiele drager of zwakke besturing kan niet worden gerepareerd door betere machinale bewerking; het mislukt op de pers, soms pas nadat duizenden onderdelen zijn gemaakt. Om deze reden besteden ervaren matrijsontwerpers meer tijd aan de striplay-out dan aan welke andere fase dan ook.
Materiaalgedrag is het uitgangspunt van elk vooruitstrevend matrijsontwerp. Hardere soorten zoals 304, 316 en 410 roestvrij staal harden uit tijdens het vormen, dus de matrijs moet voldoende ruimte overlaten en soms spanningsverminderende stappen bevatten. Aluminium en zijn legeringen vormen zich gemakkelijk, maar hebben de neiging om op gereedschapsoppervlakken te vreten, dus smering, gepolijst gereedschapsstaal en gecontroleerde spelingen zijn essentieel. Koperlegeringen bieden uitstekende geleidbaarheid en taaiheid, maar vereisen scherp gereedschap om bramen uit de buurt van elektrische contactgebieden te houden. Verzinkt of gegalvaniseerd staal kan zijn coating verliezen bij gescheurde randen, dus de ontwerper moet de speling en randgeometrie controleren om de laag te beschermen.
| Materiaal | Typische progressieve matrijsdelen | Ontwerpoverwegingen |
|---|---|---|
| Roestvrij staal (304, 316, 410) | Beugels, pakkingen, hitteschilden | Het werk verhardt; heeft royale goedkeuringen en soms een post-stempelbehandeling nodig |
| Aluminium en aluminiumlegeringen | Koellichamen, laadpaalstekkers | Licht en vormbaar; let op vreten, terugvering en oppervlakteafwerking |
| Koper en messing | Connectoren, pennen, lagerkappen | Uitstekende vervormbaarheid; scherp gereedschap vereist voor braambeheersing |
| Zink en gegalvaniseerd staal | Motorbehuizingen, schokdempers | Coating kan afbladderen; nauwe speling behoudt de randbescherming |
Een stalen autoflens is een goed voorbeeld van een onderdeel dat er eenvoudig uitziet, maar sterk afhankelijk is van de voortgang. De vereisten voor de flensgeometrie, het gatenpatroon en de vlakheid dwingen de ontwerper gewoonlijk om doorsteek-, trim- en vormstations te combineren, en de matrijs moet dimensionale stabiliteit behouden gedurende lange productieruns.
 Aangepaste auto-staalflensleveranciers, bedrijf Changzhou Dingjia Metal Technology Co., Ltd. is China Custom Automotive Steel Flange Leveranciers en Automotive Steel Flange Company, onze... Bekijk Product →
De afstand tussen de stations bepaalt de invoerlengte en daarmee het aantal geproduceerde onderdelen per slag. Een kortere spoed verhoogt de output, maar laat mogelijk te weinig ruimte over voor diepvormgereedschappen. De draagstrip moet sterk genoeg blijven om het onderdeel door elk station te verplaatsen, maar toch smal genoeg om de materiaalbenutting hoog te houden. Het loodsen is alleen veilig als de geleidegaten tot aan het eindstation blijven bestaan, dus de lay-out mag ze niet te vroeg wegsnijden. Deze afwegingen zijn de reden waarom beoordelingen van de striplay-out belangrijk zijn voordat de tooling begint.
Modern progressief matrijsontwerp houdt routinematig gatposities vast tot /-0,05 mm en vlakheid binnen 0,1 mm voor kleine tot middelgrote onderdelen, maar de haalbare waarden zijn afhankelijk van de materiaaldikte, stripbreedte, onderdeelgrootte en het aantal stations. Bij motortoepassingen bij hoge temperaturen kan a roestvrijstalen turbo-afdichtingspakking vereist een strakke vlakheid en braamvrije randen, omdat elke onvolkomenheid de afdichting in gevaar kan brengen. Een matrijsontwerper die de functie van elk kenmerk begrijpt, weet welke toleranties cruciaal zijn en welke secundair, en die kennis heeft een directe invloed op de gereedschapskosten.
 Aangepaste roestvrijstalen turbo-afdichtingspakkingleveranciers, bedrijf Changzhou Dingjia Metal Technology Co., Ltd. is China op maat gemaakte roestvrijstalen turbo-afdichtingspakkingleveranciers en roestvrijstalen turbozee... Bekijk Product →
Een progressieve dobbelsteen is zelden de goedkoopste manier om een prototype te bouwen, en het is niet voor elk onderdeel het juiste antwoord. Het gereedschap zelf kan een paar duizend dollar kosten voor een eenvoudig ontwerp met twee stations, of ruim zes cijfers voor een complexe matrijs met veel vormbewerkingen. De economie geeft doorgaans de voorkeur aan een progressieve matrijs wanneer het jaarlijkse volume hoog genoeg is dat de lage kosten per onderdeel de investering in gereedschap compenseren.
Volgens schema duurt het ontwerpen en bouwen van een typische progressieve matrijs voor een kleine stempel vier tot tien weken. Complexe geometrie, harde materialen en nauwe toleranties vergroten dat venster omdat het uitproberen en bemonsteren langer duurt. Plan ten minste één ronde van monstergoedkeuringen en bevestig wie de kosten draagt van wijzigingen veroorzaakt door ontwerpupdates aan de klantzijde.
Belangrijke kostenfactoren bij een progressief matrijsontwerp zijn onder meer:
Zelfs ervaren teams zien dezelfde problemen zich herhalen bij het ontwerpen van progressieve dobbelstenen. Het vroegtijdig onderkennen van deze problemen verkleint het risico voor de koper.
De meeste van deze problemen hebben één hoofdoorzaak gemeen: de matrijs is ontworpen voordat het materiaal en het proces volledig begrepen zijn. Een leverancier met productie-ervaring voor een reeks materialen kan deze problemen signaleren tijdens de offerte in plaats van tijdens het uitproberen.
De juiste partner brengt meer dan een pers en een dobbelsteen met zich mee. Zoek een leverancier die zijn eigen progressieve matrijzen ontwerpt en bouwt, over de perscapaciteit beschikt om de productie in eigen beheer uit te voeren en ervaring kan aantonen met zowel ferro- als non-ferrometalen. Een kwaliteitsmanagementsysteem geeft het vertrouwen dat de gereedschaps-, bemonsterings- en productiestappen gedocumenteerd zijn. Het allerbelangrijkste is dat de leverancier bereid moet zijn om de stripindeling, de tolerantiestrategie en de materiaalkeuze te bespreken voordat de offerte wordt vastgelegd.
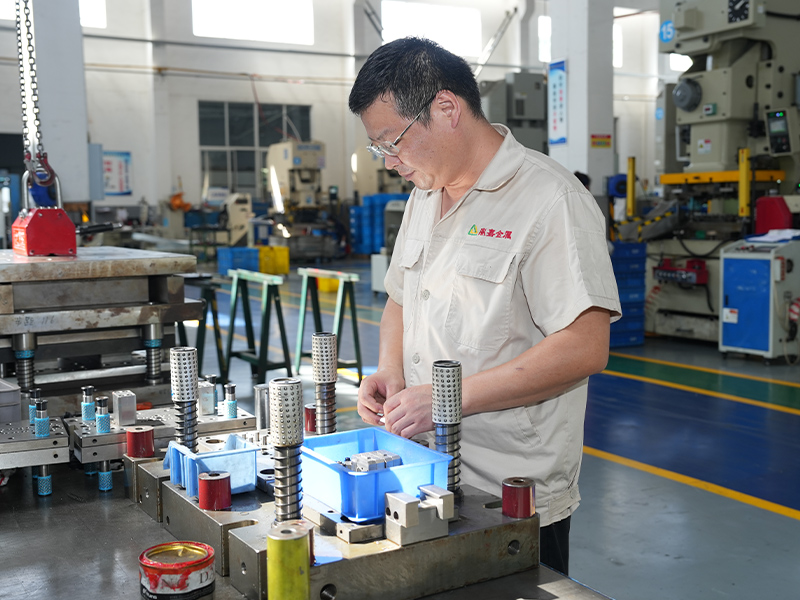
Bij Changzhou Dingjia Metal Technology ondersteunt hetzelfde technische team dat de progressieve matrijs ontwerpt, ook de matrijsassemblage en de stempellijn. Onze stempelcapaciteit bereikt 500 ton en ons productiebereik omvat onderdelen op basis van roestvrij staal, ijzer, autostaal, aluminium, koper en zink. Die structuur betekent dat materiaalkennis en productiefeedback rechtstreeks in elke ontwerpbeoordeling worden meegenomen. Voor nieuwe energielaadpaalprojecten hebben we ook progressieve die-benaderingen toegepast op componenten zoals de gestempelde aluminium ventilatorverwarmingsplaat , waar thermische prestaties, vlakheid en oppervlaktekwaliteit er allemaal toe doen.
 Op maat gestempelde aluminium ventilatorverwarmingsplaat Nieuwe energie-oplaadstapelstekker Leveranciers, Changzhou Dingjia Metal Technology Co., Ltd. is China op maat gestempelde aluminium ventilatorverwarmingsplaat, nieuwe energie-oplaadstapelplugleveranciers en ... Bekijk Product →
Om je voor te bereiden op je volgende deel, bekijk onze praktische gids voor precisiestempelonderdelen om te zien hoe materiaal-, gereedschaps- en productiefactoren op elkaar inwerken. Als je al een print of een 3D-model hebt, dan kan dat neem contact op met het team om de stripindeling en het gereedschapsplan te bespreken voordat u zich engageert voor een volledige investering.
Progressief matrijsontwerp beloont ingenieurs en kopers die verder kijken dan de offerte. De stripindeling, de stationvolgorde, de selectie van gereedschapsstaal en de materiaalkennis achter de matrijs bepalen allemaal of uw onderdeel op tijd arriveert, de tolerantie behoudt en op volume betaalbaar blijft. Vraag om de lay-out, trek de aannames in twijfel en kies een partner wiens matrijsingenieurs met u zullen praten voordat het staal wordt gesneden.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
De roestvrijstalen stalen starlock -wasmachine -bevestigingsmiddelen zijn gespecialiseerde borgcomponenten die zijn ontworpen om onderdelen veilig op hun plaats te houden in waterklepassemblages. V...
Zie details
Onze slijtvaste roestvrijstalen beugel is ontworpen voor krachtige toepassingen waar duurzaamheid en sterkte van het grootste belang zijn. Gemaakt van premium roestvrij staal, is deze beugel ontwor...
Zie details
Onze hogedrukbestendige roestvrijstalen beugel is een robuuste, duurzame en betrouwbare oplossing voor het beveiligen van apparatuur in veeleisende omgevingen waar druk en structurele integriteit v...
Zie details
Onze zwarte kneedbare ijzeren bussen zijn duurzame componenten van hoge kwaliteit die zijn ontworpen voor verschillende industriële toepassingen, die uitzonderlijke sterkte, weerstand bieden tegen ...
Zie details
De gestempelde ijzerolie -baffle is een kritieke component in motor- en transmissiesystemen, ontworpen om de oliestroom binnen mechanische assemblages te beheren en te regelen. Geproduceerd met beh...
Zie details
De gestempelde ijzeren solenoïde klepbehuizing is een precisie-ontworpen component die is ontworpen om solenoïde klepsystemen te omschrijven en te beschermen. Vervaardigd met behulp van geavanceerd...
Zie details
De afdichtingsbehuizing van de ijzeren condensator is een precisie-gestempelde metaalcomponent die is ontworpen om condensatoren te omschrijven en te beschermen, waardoor hun langetermijnprestaties...
Zie details
De gestempelde aluminium ventilatorwarmteplaat voor nieuwe plug voor het opladen van energie oplaad is een sleutelcomponent vervaardigd uit aluminiumlegering met behulp van stempeltechnologie, veel...
Zie details
Onze ijzeraluminium stilte deksel is een krachtige, duurzame oplossing die is ontworpen om geluid en trillingen effectief te verminderen in een breed scala van industriële en mechanische toepassing...
Zie details
De koperen verzilverde waterpomp magneetkleppen is een krachtige, precisie-ontworpen component die is ontworpen voor functionaliteit in waterpompmagneetventielen. Vervaardigd met behulp van een com...
Zie details
De gestempelde koper verzilverde nieuwe energie-laadstop is een krachtige connector die speciaal is ontworpen voor nieuwe oplaadstations voor elektrische energie. Gemaakt van hoogwaardig kopermater...
Zie details
De pure zinkplaatschokdemper is een krachtige, duurzame oplossing die is ontworpen om de functionaliteit en levensduur van verschillende machines en apparatuur te verbeteren. Deze schokdemper is ge...
Zie detailscontactgegevens
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Provincie Jiangsu
TEL: 86-15050692548
Als u geïnteresseerd bent in onze producten, raadpleeg ons dan
 Fabrikanten van ferro- en non-ferrometalen stansen